AIに私の考えを検証させてみた結果です。本当にAIの回答はすごいと思います。
こちらの間違いも指摘してくれる。しかし、思ったことはAiに質問するにもある程度の知識(金属材料、メッキ、工程などについての知識がないと質問できない。この分野は奥が深いと思います。品質QAQCは知識、いろいろな分野の総合格闘技か?
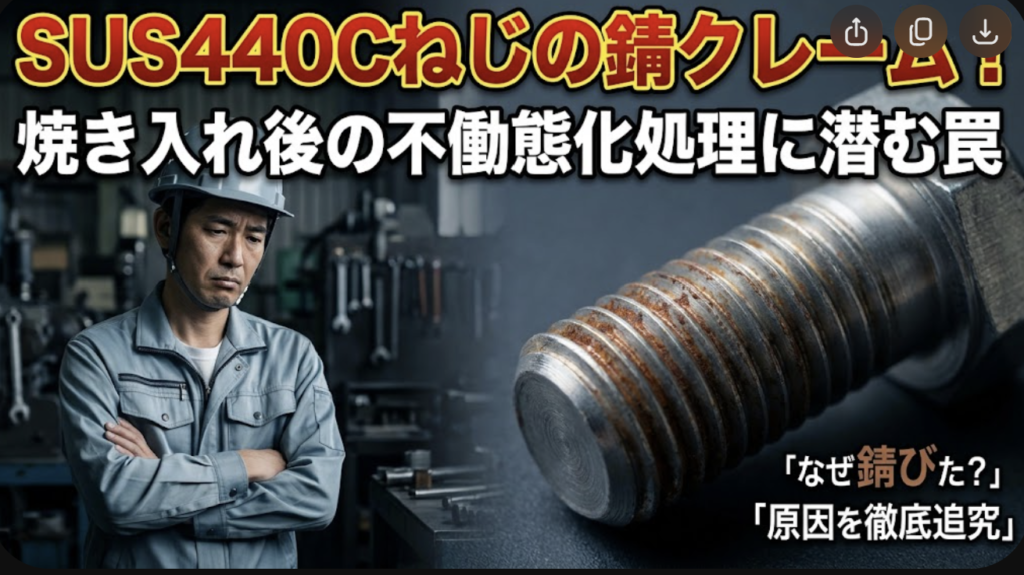
「SUS440Cは焼き入れで硬度を上げるために炭素を多めに入れている材料」
- 正しいです。 SUS440Cは炭素(C)を約1%含むマルテンサイト系ステンレスで、焼入れによって非常に高い硬度(HRC58〜62、HV600以上)が得られます。
「オーステナイト組成を焼き入れしてマルテンサイト組成にして固くする」
- 正しいです。 熱処理のメカニズムとして、高温でオーステナイト組織にした後に急冷(油冷や空冷)することで、極めて硬いマルテンサイト組織に変態させます。
- ※ただし、「元々の常温がオーステナイト」ではなく、「加熱してオーステナイトにしたものを、焼入れによってマルテンサイトにする」という表現にすると、より正確です。
「表面処理は不働態化(パシペート)処理。硝酸液で表面に酸化被膜生成させ、錆防止」
- 正しいです。 SUS440Cは高炭素ゆえに他のステンレス(SUS304など)に比べて耐食性が劣るため、硝酸などを用いた不働態化処理(パシペート処理)でクロム酸化被膜を強化するのは一般的な防錆対策です。
- 補足(膜厚について): 不働態被膜自体はナノメートル単位(数nm〜数十nm)と極めて薄いものです。「膜厚が1㎛」ということは、通常の目に見えない自発的な不働態化というよりは、特殊な厚膜不働態化処理か、あるいは酸洗などの前処理・後処理を含めた、何らかの化学的影響を想定しているかもしれません。とはいえ、防錆を目的とした化学処理という文脈は正しいです。
「メッキ後のメッキ液(処理液)が完全に除去されていなかった」
- 非常に可能性が高い原因です。
- ねじ部(ネジ山や谷、隙間)は、液体が溜まりやすく、洗浄水が行き届きにくい「液だまり」になりやすい箇所です。不働態化処理で使用する強力な酸性液(硝酸など)が洗浄不足で残ってしまっていた場合、それが時間の経過とともに材料を自己腐食(発錆)させる原因になります。
- メッキメーカー(表面処理業者)が「洗浄不足・液残りの可能性」を認めたというのは、非常に現実的で信頼度の高いトラブルシューティングです。